2026-09-21
¿Qué es la migración del color en el plástico y cómo se evita desde la formulación?
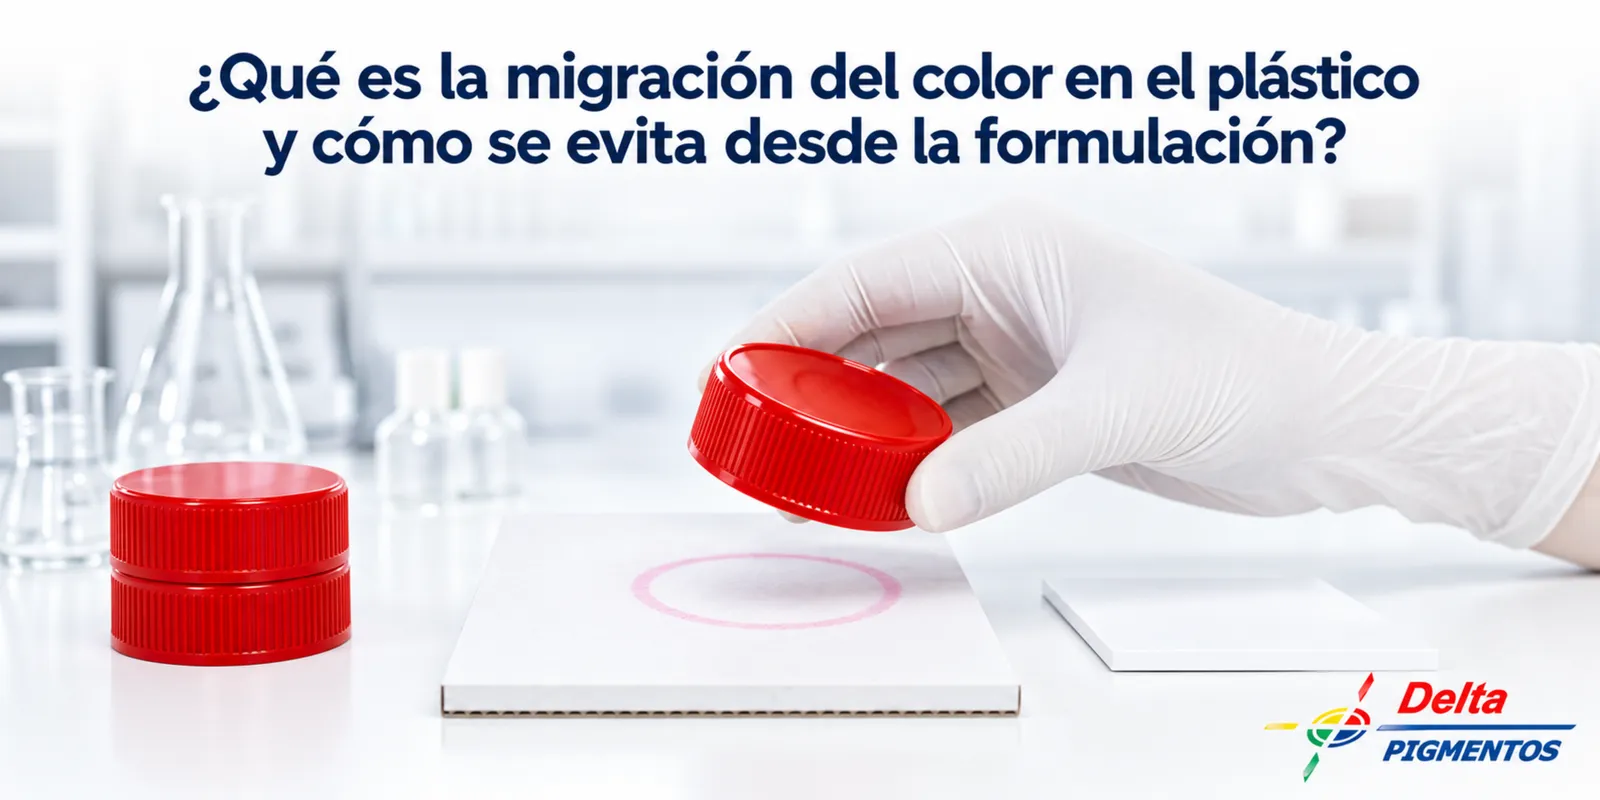
La tapa salió de máquina con el rojo exacto que calidad aprobó en la placa. Dos semanas después, en el almacén del cliente, las tapas apiladas dejaron una sombra rosada en las cajas blancas y la primera devolución llegó con fotografía adjunta. El lote completo quedó en cuarentena, la línea espera una explicación y el pigmento que se compró por precio es ahora el que más está costando.
La migración es el desplazamiento del pigmento dentro de la pieza o hacia su superficie, donde se transfiere a los materiales en contacto. Se evita con un pigmento de resistencia validada para su resina y su temperatura de proceso.
Las tres rutas por las que el color abandona la pieza
Un pigmento correctamente elegido queda atrapado en la matriz del polímero y ahí se queda durante toda la vida útil de la pieza. Cuando eso falla, el color encuentra alguna de tres rutas de salida, y cada una deja una huella distinta que su equipo de calidad puede reconocer a simple vista.
Sangrado: el pigmento que se disuelve en la matriz
Algunos colorantes y pigmentos orgánicos de baja resistencia son parcialmente solubles en el polímero o en los plastificantes que lleva la fórmula. A la temperatura de proceso, y después con el calor del almacén, esa fracción disuelta viaja a través de la pieza y pasa a cualquier material que la toque: otra pieza, un empaque, una etiqueta. La sombra rosada en la caja blanca es sangrado. En una pieza apilada bajo presión, el contacto prolongado acelera la transferencia y el defecto aparece semanas después de la inspección.
Eflorescencia: el pigmento que aflora a la superficie
Cuando la concentración de pigmento supera lo que la matriz puede retener, el excedente cristaliza en la superficie de la pieza con el tiempo. Se ve como un velo o un polvo fino que se desprende al tacto y mancha los guantes del operador. La pieza pierde brillo y el color transferido termina en las manos del usuario final. Este mecanismo es el que más se confunde con un defecto de proceso, cuando en realidad nace en la selección del pigmento y en su dosificación.
Extracción por contacto con aceites, solventes y alimentos
La tercera ruta aparece cuando la pieza convive con un medio que disuelve al pigmento: aceites, solventes de limpieza, grasas o alimentos. El medio extrae el color de la superficie y lo arrastra. En envases y piezas con contacto alimentario esta ruta tiene además una dimensión regulatoria: solo pueden usarse pigmentos que cumplen la referencia aplicable, normalmente FDA para el uso previsto, y esa decisión se toma desde la cotización, no después de la devolución.
Por qué el proceso empuja al pigmento fuera de su lugar
Aun con un pigmento adecuado, tres condiciones de planta abren la puerta a la migración. Las tres se pueden controlar, y las tres aparecen con frecuencia en los lotes que llegan a nuestro laboratorio para diagnóstico.
Sobredosificación: el exceso que la matriz no integra
Cada polímero retiene una cantidad finita de pigmento. Cuando la dosificación sube para «ganar cobertura» o para corregir un tono a ojo, el excedente queda libre dentro de la pieza y es el primero en migrar. Nuestro masterbatch de línea se dosifica típicamente entre 1 % y 5 % según la carga de pigmento y el tono buscado; en números redondos, una tonelada de resina se colorea con del orden de 25 kilogramos de masterbatch al 2.5 %. El porcentaje exacto se define en el desarrollo, y subirlo en piso sin validación es la forma más común de provocar eflorescencia.
Temperatura fuera de rango
Cada pigmento tiene un límite térmico. Por encima de él, los orgánicos se degradan y viran de tono, y las fracciones más móviles ganan libertad para desplazarse dentro de la matriz. Nuestros concentrados de línea trabajan entre 150 y 250 grados centígrados; un perfil de temperaturas que rebasa ese rango en la zona de dosificación o en la boquilla convierte un pigmento estable en uno que migra. El registro de temperaturas de la máquina es la primera evidencia que pedimos cuando llega un lote con problema.
Aditivos que compiten por la superficie
Deslizantes, antiestáticos, antibloqueo y plastificantes cumplen su función precisamente migrando a la superficie de la pieza. Cuando se combinan con un pigmento de resistencia limitada, esos aditivos arrastran color consigo o abren camino para que el pigmento los siga. Por eso conviene declarar todos los aditivos de la fórmula al pedir un desarrollo de color, y por eso, cuando color y aditivo se integran en un mismo masterbatch, el laboratorio los formula juntos y los prueba juntos.
Compuestos flexibles: el caso de mayor riesgo
Los compuestos con plastificante, como el PVC flexible y algunos elastómeros termoplásticos, merecen mención aparte. El plastificante actúa como un solvente permanente dentro de la pieza y disuelve con facilidad a los pigmentos orgánicos de resistencia media, que después migran junto con él hacia la superficie o hacia el material en contacto. En una manguera, un sello o un juguete flexible, la migración es la regla si el pigmento no fue seleccionado para ese sistema. Para estas piezas el laboratorio parte de pigmentos con resistencia a la migración alta, casi siempre inorgánicos o combinaciones, y confirma el resultado con la prueba de contacto sobre el compuesto real.
Seleccionar el pigmento correcto desde la formulación
La migración se previene en la mesa de formulación, con un pigmento cuya resistencia a la migración esté validada para esa resina y esa temperatura de proceso. Esa validación es distinta para poliolefinas, para plásticos de ingeniería y para compuestos con plastificante, y por eso el mismo pigmento puede ser excelente en una resina y un problema en otra.
Los pigmentos orgánicos ofrecen mayor brillo y fuerza de tinción con dosificaciones menores; los inorgánicos aportan mayor opacidad y resistencia térmica y a la luz, y en general una resistencia a la migración más alta. Muchas formulaciones combinan ambos para conseguir el tono con la estabilidad que la aplicación exige. La elección depende de la resina, de la temperatura de proceso y del uso final, y se toma con datos, no con el precio por kilogramo.
Lo que debe traer la ficha técnica del pigmento
Antes de aprobar un pigmento para una pieza que se apila, se empaca o toca alimentos, pida y revise cuatro datos en su ficha: la resistencia térmica, con el rango de proceso recomendado; la solidez a la luz, calificada en la escala de lana azul del 1 al 8, donde 8 es el desempeño más alto; la resistencia a la migración, con el método con el que se evaluó; y el estatus para contacto con alimentos. En nuestro catálogo de línea básica cada masterbatch indica si está recomendado o no para contacto con alimentos, de modo que esa decisión no dependa de la memoria de nadie.
Cómo lo validamos antes de que comprometa volumen
El desarrollo de color en Delta Pigmentos parte de su referencia de tono, su polímero exacto, su proceso de transformación y su uso final, incluidos el contacto con alimentos y la exposición a intemperie. Con esos datos el laboratorio formula y mide contra estándar. Para piezas con riesgo de migración añadimos una prueba de contacto: la placa pigmentada se pone en contacto con un sustrato blanco bajo temperatura y presión, y se evalúa cuánto color se transfiere. Un pigmento que mancha en esa prueba no sale del laboratorio.
Después, usted valida el tono y el comportamiento en su propia máquina, con su perfil de temperaturas real, antes de comprometer volumen. Nuestros procedimientos están auditados y certificados bajo ISO 9001-2015, y la igualación se trabaja como socio autorizado de Pantone. Es la diferencia entre descubrir la migración en el almacén del cliente y descartarla en el laboratorio.
Preguntas frecuentes
¿La migración aparece de inmediato o con el tiempo?
Puede tardar días o semanas en hacerse visible. El calor del almacén, la presión de apilado y el contacto prolongado con otros materiales la aceleran, por eso una pieza que sale perfecta de máquina puede manchar al mes. La prueba de contacto en laboratorio reproduce esas condiciones antes de que la pieza llegue al cliente.
¿Bajar la dosificación resuelve la migración?
Ayuda cuando la causa fue el exceso de pigmento, y suele ser lo primero que se revisa. Si el pigmento tiene baja resistencia a la migración para esa resina, migra incluso a dosis baja; en ese caso la solución es cambiar el pigmento, con la igualación de tono correspondiente.
¿El problema aplica al masterbatch o solo al pigmento en polvo?
Aplica al pigmento en cualquiera de sus presentaciones. El masterbatch, al llegar predisperso y dosificarse de forma controlada, reduce el riesgo de sobredosificación local y de dispersión irregular, pero el pigmento que lleva dentro debe ser el correcto para su resina y su proceso. Por eso el desarrollo se hace con su polímero y su uso final en la mesa.
En Delta Pigmentos fabricamos masterbatch desde hace 24 años, con laboratorio propio, referencia Pantone y procedimientos certificados ISO 9001-2015. Si una pieza de color está manchando lo que toca, o quiere descartar ese riesgo antes de arrancar una pieza nueva, escríbanos por WhatsApp con su polímero, su proceso y su referencia de tono; le respondemos con propuesta técnica y tiempo de desarrollo.